Mga uso sa industriya
2026-10-14
Ang isang 6205 deep groove ball bearing ay nabigo pagkatapos ng 2,000 na oras ng pagtakbo sa isang linya ng packaging, habang ang parehong numero ng bahagi ay tumatakbo nang 18,000 na oras sa isang kalapit na makina. Ang pagkakaiba ay bihira ang grado ng bakal na naka-print sa kahon; ito ay ang proseso ng CNC machining na ginagawang ang bakal na iyon sa mga raceway na tumpak sa ilang micrometer. Ang prosesong iyon ang nagpapasya kung gaano katagal ang isang tindig.
Ang CNC machining ay ang backbone ng modernong ball bearing production. Ang bawat concentric raceway, bawat kinokontrol na internal clearance at bawat tahimik na rebolusyon ay nakasalalay sa mga machine tool na nag-aalis ng materyal na may paulit-ulit na katumpakan. Ipinapaliwanag ng artikulong ito ang ruta ng pagmamanupaktura mula sa stock ng bar hanggang sa natapos na bearing, ang mga marka ng katumpakan na lumalabas dito, at ang mga tseke na dapat mong ilapat bago magtiwala sa isang supplier.
Ang bawat precision bearing ring ay produkto ng isang kinokontrol na sequence ng CNC, hindi isang solong cutting pass. Ang ruta ay pareho kung ang materyal ay GCr15 (52100) chrome steel, 440C stainless o ibang bearing grade: form, tumigas, giling at tapusin.
Sa malambot na estado, ang mga CNC lathes ay pinapalitan ang panloob at panlabas na mga singsing sa malapit-net na hugis, na bumubuo ng bore, diameter sa labas, mga mukha, chamfer at isang mababaw na uka na sa kalaunan ay magiging raceway. Ang mga modernong turning center ay may mga sukat sa loob ng humigit-kumulang ±15 hanggang ±25 micrometer sa yugtong ito. Mukhang maluwag iyon sa tabi ng huling pagpapaubaya, ngunit mahalaga ito: ang natitirang stock ay dapat na magkaparehong sapat para sa linya ng paggiling upang alisin ito nang hindi pinipilit na alisin ang hugis ng singsing. Ang pag-ikot din ang nagpapasya sa squareness. Kung ang mga mukha ng singsing ay hindi parisukat sa bore pagkatapos ng operasyong ito, ang paggiling ay hindi maaaring ganap na mabawi ang error sa ibang pagkakataon.
Pagkatapos ng pag-ikot, ang mga singsing ay tumigas at pinainit sa humigit-kumulang 58 hanggang 63 HRC upang bigyan ang bakal ng resistensya sa pagsusuot nito. Binabaluktot din ng heat treatment ang geometry: ang mga singsing ay maaaring maging hugis-itlog ng ilang micrometer, at ang bore o panlabas na diameter ay maaaring lumaki o lumiit. Ang pagpapatigas ay hindi kailanman ang huling hakbang. Ito ay ang hakbang na gumagawa ng katumpakan paggiling kinakailangan, dahil ang hardened singsing ay maaari lamang itama sa pamamagitan ng abrasive machining.
Sa hardened state, ang singsing ay gumagalaw sa isang nakakagiling na pagkakasunud-sunod kung saan ang bawat ibabaw ay natapos nang hiwalay:
Ang superfinishing ay sumusunod sa paggiling. Ang isang pinong oscillating na bato ay nag-aalis ng punit at pinahiran na metal na iniwan ng grinding wheel, na nag-iiwan ng raceway na may surface roughness Ra sa pagitan ng 0.05 at 0.2 μm para sa standard bearings at mas mababa sa 0.03 μm para sa mga high-precision na klase. Ang ibabaw na layer na ito ay kung saan ang mga bearings ay nagtagumpay o nabigo nang maaga: ang isang magaspang na raceway ay nagdudulot ng friction, init at ingay bago pa man lumitaw ang nakikitang pagkasira.
Ang isang tindig ay kasing-tumpak lamang ng hindi gaanong tumpak na bahagi nito. Ang mga rolling elements at ang hawla na puwang sa kanila ay nagdadala ng sarili nilang mga kinakailangan sa pagma-machining, at dito unang makikita ang cost-cutting.
Ang mga bakal na bola ay nagsisimula bilang wire, na malamig ang ulo sa magaspang na mga globo, pagkatapos ay pina-flash-trim, pinainit at dinidikdik sa ilang mga pass. Ang panghuling operasyon ng lapping ay gumagamit ng mga nakapirming plate na may abrasive slurry upang dalhin ang mga bola sa isang antas ng katumpakan na ikinagulat ng karamihan sa mga unang beses na mamimili: sa loob ng iisang high-grade bearing, ang mga bola ay itinutugma sa diameter sa humigit-kumulang 0.5 μm o mas kaunti. Ang mga out-of-round na bola ay namamahagi ng load nang hindi pantay, kaya naman ang isang producer na lumalaktaw sa lapping ay hindi maaaring magpadala ng tahimik o matibay na mga bearings. Kung ang iyong aplikasyon ay nakasalalay sa pare-parehong pag-uugali sa pagtakbo, suriin ang steel ball grades na inaalok ng isang dedikadong supplier ng bearing sa halip na ipagpalagay na ang bawat bola ay pareho.
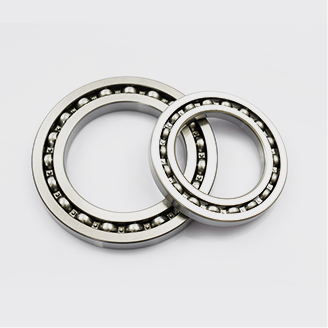
 Custom Steel Ball Bearings Manufacturers, Pabrika Shanghai Yinin Bearing & Transmission Company Ay China Steel Ball Bearings Manufacturers at custom na Steel Ball Bearings factory, Steel ba... Tingnan ang Produkto →
Ang kalidad ng bola ay tinukoy ng ISO 3290, kung saan ang mas mababang grade number ay nangangahulugan ng mas mahigpit na diameter tolerance at mas mahusay na sphericity. Ang G20 ay ang tipikal na minimum para sa isang karaniwang deep groove bearing; Ang G10 at mas pino ay karaniwan para sa mas mataas na katumpakan at mas mabilis na makinarya. Ang grado ay nakakaapekto sa pattern ng pakikipag-ugnay sa pagitan ng bola at ng raceway, at samakatuwid ang antas ng panginginig ng boses at buhay ng pinagsama-samang tindig.
Ang mga hawla ay ginawa sa tatlong pangunahing paraan:
Kinokontrol ng hawla kung gaano pantay ang pagitan ng mga bola. Ang isang hawla na may hindi pare-parehong mga bulsa ay nagbibigay-daan sa pag-skidding ng bola sa mataas na bilis at pag-rattle sa panahon ng malamig na pagsisimula, at ito ay isa sa mga unang bahagi na nabigo sa ilalim ng pag-load ng shock.
Ang precision grade ay hindi isang marketing label; ito ay isang hanay ng mga masusukat na limitasyon na tinukoy ng ISO 492 at may markang P0, P6, P5 o P4. Ang sukat ng ABEC na ginamit sa North America ay sumusunod sa parehong dimensional na lohika, kung saan ang ABEC 1 ay tumutugma sa P0 at ABEC 5 na nakaupo malapit sa P5. Ang mga parameter ng paggiling ng CNC, dalas ng pagbibihis ng gulong, kontrol ng coolant at feedback sa pagsukat ay nakatakda lahat ayon sa gradong dapat hawakan ng linya.
| Katangian | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Paglihis ng diameter ng bore (μm) | 0 hanggang -10 | 0 hanggang -8 | 0 hanggang -6 |
| Assembled bearing radial runout (μm) | max 12 | max 8 | max 4 |
| Karaniwang pag-ikot ng raceway pagkatapos ng paggiling (μm) | 1.0-2.0 | 0.5-1.0 | 0.2-0.5 |
| Karaniwang pagkamagaspang ng ibabaw ng raceway Ra (μm) | 0.10-0.20 | 0.05-0.12 | 0.025-0.05 |
Ang paglipat mula P0 hanggang P5 ay hindi nangangahulugan ng paggiling ng mas matagal. Nangangahulugan ito ng pagpili ng mas mahusay na hilaw na materyal, pagkuha ng mas maliliit na pagtaas ng paggiling, pagbibihis ng gulong nang mas madalas, paggamit ng mas pinong superfinishing na mga bato at pagsukat sa isang kapaligirang kontrolado ng temperatura, dahil ang mga bearing tolerance ay tinukoy sa 20 °C. Ang lahat ng ito ay nagtataas ng cycle ng oras at gastos, kaya naman ang mga bihasang mamimili ay hindi tumutukoy ng P5 para sa isang conveyor na gumagana nang perpekto sa P0. Ang praktikal na panuntunan ay piliin ang pinakamababang grado na nakakatugon sa bilis, runout at ingay na kinakailangan ng aplikasyon, pagkatapos ay kumpirmahin na ang supplier ay maaaring hawakan ang gradong iyon nang tuluy-tuloy sa mga batch ng produksyon. Ang mga eksaktong limitasyon ay nag-iiba ayon sa laki ng bearing at ang edisyon ng pamantayan, kaya palaging i-verify laban sa ulat ng inspeksyon na ibinigay kasama ng batch.
Ang P6 at P5 precision classes sa CNC-machined 6000-series bearings naiiba sa bore at outside-diameter deviation, running accuracy at ang halaga ng mismong proseso ng paggiling. Sa parallel, ang inirerekomenda ang baras at pabahay para sa ABEC 5 bearings maging mas kritikal habang humihigpit ang mga pagpaparaya; Ang pagpindot ng P5 ring sa isang housing na may labis na interference ay maaaring ma-deform ang raceway na lampas sa ginawa nitong katumpakan.
Kung kailangan mo ng isang kongkretong pamilya upang ihambing laban sa mga bilang na iyon, ang 6200-series deep groove ball bearings ay ginawa sa eksaktong mga klase ng pagpapaubaya na ito at kabilang sa pinakalawak na na-verify na serye sa pang-industriyang pagkuha.
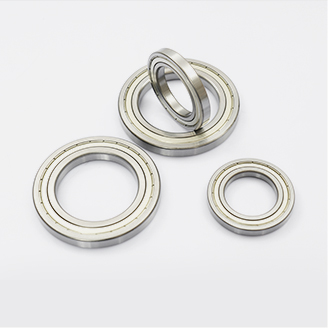
 Custom na 6200 Series Deep Groove Ball Bearing Manufacturers, Factory Shanghai Yinin Bearing & Transmission Company Ay China 6200 Series Deep Groove Ball Bearing Manufacturers at custom na 6200 Series Deep G... Tingnan ang Produkto →
Kahit na ang certificate ay nagpapakita ng tamang tolerance class, ang isang bearing ay maaaring mabigo nang maaga kung ang machining line ay nag-iwan ng nakatagong pinsala. Ang limang mga depekto na ito ay tumutukoy sa karamihan sa mga napaaga na pagkabigo sa tindig sa merkado:
Ang pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
Hindi mo makikita ang kalidad ng proseso ng CNC mula sa isang litrato, ngunit maaari kang magtanong ng mga tamang tanong at humiling ng mga tamang dokumento. Gamitin ang listahan sa ibaba bilang panimulang punto para sa pagsusuri ng supplier.
Kapag isinalin mo ang mga tseke na ito sa isang desisyon sa pagbili, magsimula sa bearing family na akma sa makina. Ang deep groove ball bearing range ay ang default na panimulang punto para sa karamihan ng mga umiikot na kagamitan dahil binabalanse nito ang kapasidad ng pagkarga, bilis at gastos sa isang malawak na sobre ng mga laki at mga klase ng katumpakan. Anuman ang numero ng bahagi, tandaan na ang proseso ng CNC machining sa likod ng bearing ay hindi nakikita pagkatapos ng pagpupulong, ngunit hinuhubog nito ang bawat katangian ng pagganap na susukatin mo sa ibang pagkakataon. Unawain ang pag-ikot, paggiling, superfinishing at pagsukat na kadena, at huminto ka sa pagbili ng mga numero ng bahagi at simulan ang pagbili ng napatunayang kakayahan sa machining.
 Wholesale Deep Groove Ball Bearing Supplier, Pabrika Bilang China Deep Groove Ball Bearing Supplier at Deep Groove Ball Bearing factory, Shanghai Yinin Bearing & Transmission supply ng pakyawan ... Tingnan ang Produkto →
Ang aming ibinigay na mga produkto $ $
Makipag -ugnay sa amin
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu Industrial Area, Dantu, Zhenjiang City, Jiangsu Province, China
Mga industriya